
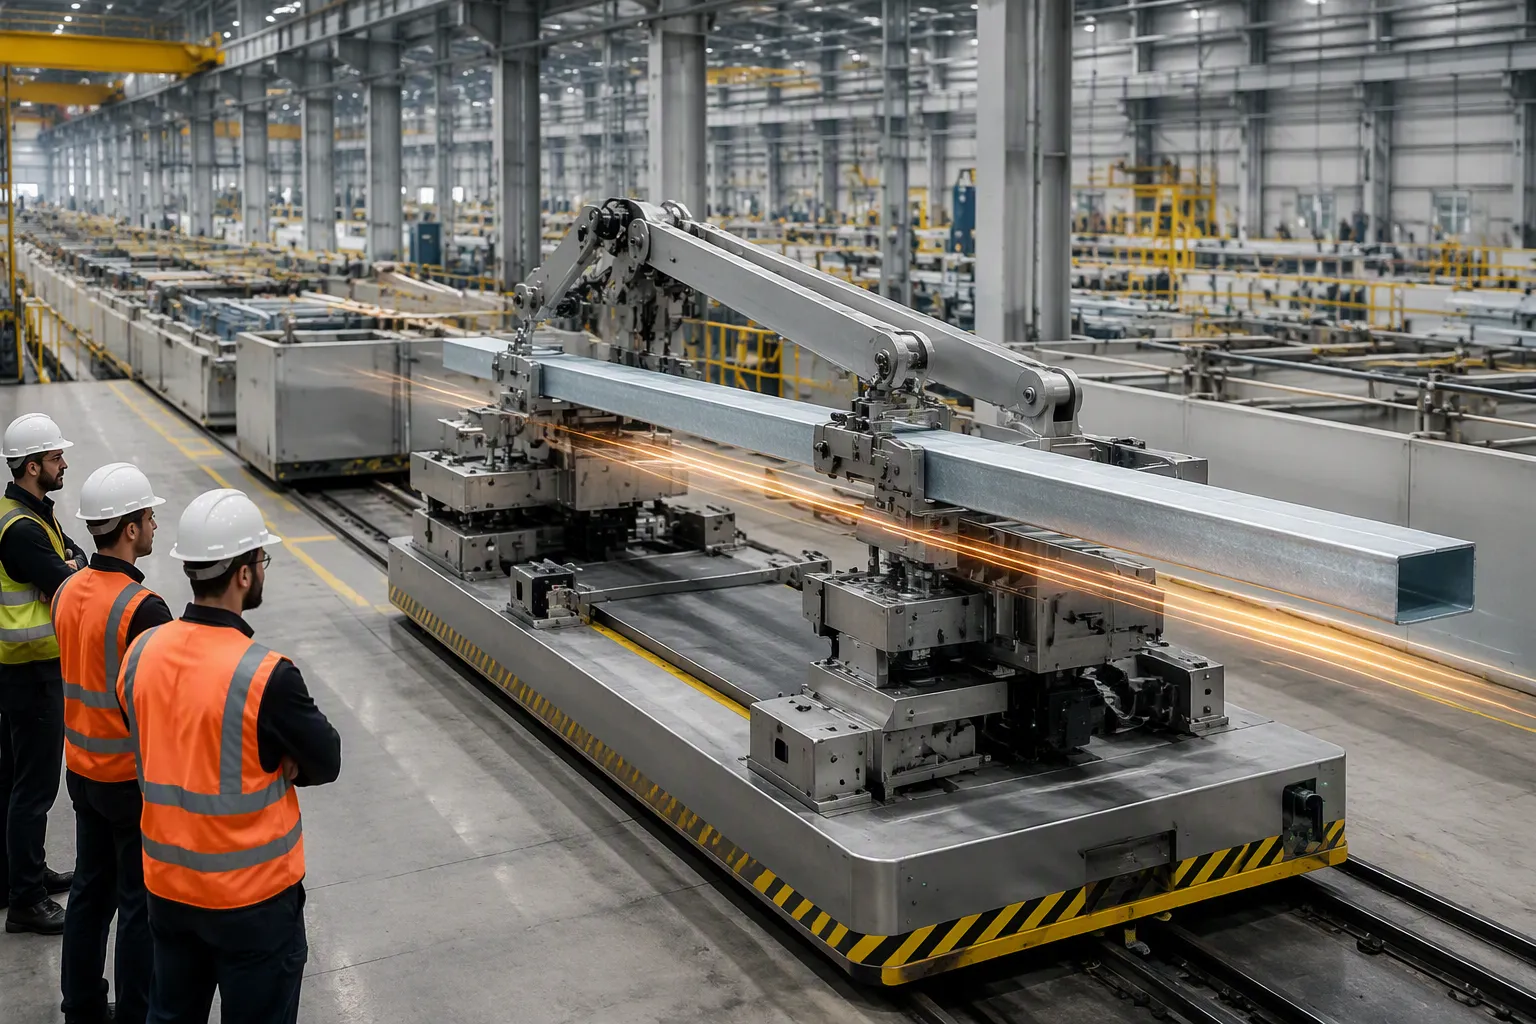
 A horganyzósor minden egyes leállásos ciklusa többe kerül, mint az idő. A kézi daruzás műveletek egyenetlen szállítási sebességet, kezelői fáradtságot és a forró fürdőkhöz való veszélyes közelséget eredményeznek. Ezek a rejtett költségek selejtként, energiapazarlásként és biztonsági incidensekként halmozódnak fel.
Mi lenne, ha egyetlen automatizált rendszer emberi kéz nélkül tudná koordinálni a kemence, a fürdő és a hűtőállomások működését? Egy automatikus szállítóegység biztosítja ezt a lehetőséget. Szállítószalag-rendszere, precíziós érzékelői és hővisszanyerési képességei minden mozgást szinkronizálnak.
Megszünteti a várakozási időket. Kiküszöböli az emberi hibákat. Már az első műszaktól mérhető áteresztőképesség-növekedést ér el. A megoldás már ma létezik – készen áll arra, hogy átalakítsa működése hatékonyságát és biztonsági profilját.
Főbb tanulságok
- Automatikus átadóegységekkiváltja a kézi daruműveleteket, kiküszöbölve a hirtelen megállásokból adódó késéseket és az emberi hibákat.
- A precíziós érzékelők és a lengéscsillapító algoritmusok milliméteres pontossággal pozicionálják a rakományokat, így már az első műszaktól kezdve növelve az áteresztőképességet.
- A rendszer eltávolítja a dolgozókat az olvadt cink közelében lévő veszélyes zónákból, megelőzve az égési sérüléseket és az égési sérüléseket.
- Az integrált hűtés és hővisszanyerés csökkenti az energiaköltségeket azáltal, hogy a kipufogógáz hőjét előmelegítésre vagy fűtésre újra felhasználja.
- A moduláris kialakítás lehetővé teszi, hogy az egységet egyetlen karbantartási időszak alatt beépítse a meglévő gyártósorokba.
A horganyzósorok főbb szűk keresztmetszeteinek azonosítása
Minden horganyzósoron vannak olyan pontok, ahol a termelés lelassul vagy leáll. Jól ismeri ezeket: a daru, amely egy újabb teher emelésére vár, a kezelő, aki kézzel állítja be a horgot, a kemenceürítés és a fürdőbe merülés közötti egyenetlen ritmus. Ezek a pillanatok önmagukban apróságnak tűnnek. Együttesen egy leállás-elindulás mintát hoznak létre, ami lemeríti az áteresztőképességet és megnöveli a költségeket.
Kézi anyagmozgatási késedelmek
A kézi daruzás kiszámíthatatlan időzítést vezet be a gyártósorba. A kezelőnek meg kell találnia a rakományt, el kell helyeznie a horgot, fel kell emelnie, mozgatnia és le kell engednie a szerkezetet – mindezt úgy, hogy közben be kell tartania a biztonsági előírásokat az olvadt cink közelében. A fáradtság órákon át tartó ismétlődő munka után jelentkezik. A reakcióidők lassúak. Minden ciklus tovább tart, mint az előző.
Ezeknek a késedelmeknek a pénzügyi következményei megdöbbentőek. Amikor a gyártósor váratlanul leáll, többet veszít, mint a termelési időt. Az iparági adatok azt mutatják, hogy a horganyzási termeléskiesés minden órája több mint 150 000 dollárba kerül. Egyetlen nem tervezett leállás 8-24 órán át is eltarthat. Ez azt jelenti, hogy egyetlen incidens 1,2 és 3,6 millió dollár közötti összegbe kerülhet. A kézi anyagmozgatási hibák – egy rosszul beállított horog, egy leesett teher, egy késői áthelyezés – pontosan ezeket a leállásokat válthatják ki.
Folyamatszinkronizációs hiányosságok
A kemencének, a fürdőnek és a hűtőállomásoknak tökéletes ritmusban kell működniük. Ha ezek szinkronban vannak, a minőség romlik. Gondolja át, mi történik, ha egy adag túl korán vagy túl későn érkezik a fürdőbe. A hőmérsékleti profil megváltozik. A bevonat vastagsága változó. Olyan selejtet termel, amelyet az ügyfelek nem fogadnak el.
A berendezéshibák felerősítik ezeket a szinkronizációs problémákat. Egy mosogatóhenger csapágyának meghibásodása akár egy teljes műszakra vagy akár hosszabb időre is leállíthatja a folyamatos horganyzó sort. Egy légkanál meghibásodása bevonathibákat okoz az adott időszak alatt legyártott minden darabon. Az ügyfelek teljes tételeket elutasítanak. Ön pedig anyagot és hitelességet is veszít.
Ezek a rések energiát is pazarolnak. Egy olyan kemence, amelyik tétlenül jár, miközben a kezelők áthelyezik a terheket, értéket nem termel, elégeti az üzemanyagot. Egy olyan fürdő, amelyik túl sokáig tartja a munkadarabokat, extra energiát fogyaszt a hőmérséklet fenntartásához. A hulladék minden kézi beavatkozással összeadódik.
An automatikus átadóegységközvetlenül kezeli ezeket a szűk keresztmetszeteket. A kiszámíthatatlan emberi időzítést következetes, érzékelővezérelt mozgással helyettesíti. Megszünteti a várakozási időket, a fáradtság okozta hibákat és a szinkronizációs hiányosságokat, amelyek rontják a jövedelmezőségét.
Hogyan szünteti meg az automatikus átadóegység a szűk keresztmetszeteket?
Az automatikus átadóegység fő alkotóelemei
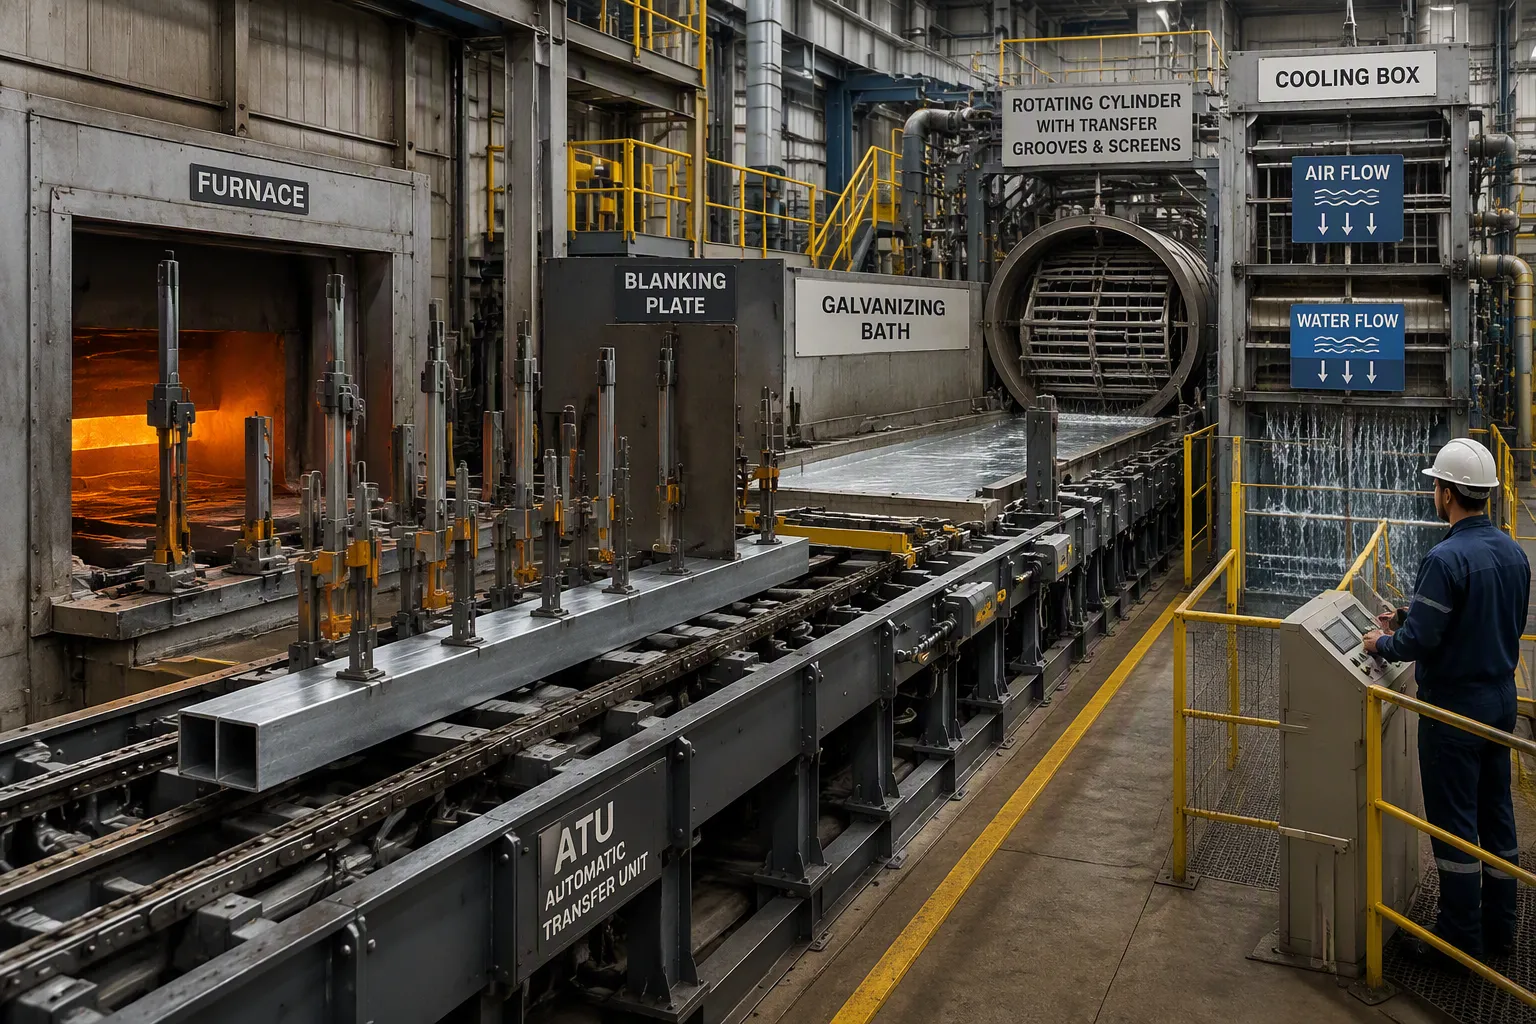
Az automatikus átrakó egység precízen összehangolt mechanikus alkatrészek rendszerével helyettesíti a kézi anyagmozgatás okozta késéseket. Egy robusztus acél alap rögzíti a teljes szerelvényt az üzem padlójához. Egy szállítószalag fut ezen az alapon. Több pozicionáló rúd csatlakozik a szállítószalaghoz, és rögzíti a munkadarabokat a kemencéből a fürdőbe, valamint a fürdőből a hűtőállomásba történő szállítás során. A rudak szilárdan megfogják az egyes rakományokat. A pozicionáló mechanizmus 0,373 méteres függőleges löketet biztosít. Ez a tartomány különböző munkadarab-magasságokat tesz lehetővé, a kis konzoloktól a hosszú gerendákig. A leszorító lökete 0,48 méter. Ez biztonságos fogást biztosít a különböző munkadarab-szélességek között a felületek károsítása nélkül.
Egy hűtődoboz található a fürdő után. Szabályozott levegő- és vízáramlást használ az alkatrészek egyenletes hűtésére a horganyzás után. Az állandó hűtés megakadályozza a vetemedést és megőrzi a bevonat integritását. Az állomások között egy takarólemez található. Ez megakadályozza a hőveszteséget és fenntartja a hőmérséklet stabilitását az áthelyezések során. Egy forgó henger, átadóhornyokkal és szűrőkkel kezeli a végső ürítést a hűtőterületről. A hornyok szabályozott ütemben vezetik az alkatrészeket a hűtőzónába. A szűrők lehetővé teszik a felesleges víz elvezetését, mielőtt megkezdődne a következő folyamatszakasz.
Minden egyes komponens kiküszöböli a gyártósor egy adott szűk keresztmetszetét. A pozicionáló rudak szükségtelenné teszik a daruhorgokat és a kézi beállítást. A hűtődoboz megakadályozza a torlódást a hűtőállomáson azáltal, hogy állandó ciklusidőket tart fenn. A vaklemez megakadályozza a hő távozását az áthelyezések között. Ez csökkenti az energiapazarlást, és a kemence a tervezett hőmérséklet közelében üzemel. Ezek a komponensek együttesen zökkenőmentes anyagáramlást hoznak létre, amelyet a kezelők manuálisan nem tudnak elérni.
Precíziós szabályozás és anyagáramlás
A rendszer időzítését és pontosságát érzékelők és intelligens algoritmusok vezérlik. Az érzékelők minden pozíciót és mozgást figyelnek a gyártósor mentén. A vezérlőrendszer ezeket az adatokat fogadja, és valós időben állítja be a sebességet, az irányt és az időzítést. Ezekben a kritikus döntésekben már nem kell a kezelő megítélésére hagyatkozni. A rendszer ezredmásodperceken belül elvégzi a beállításokat.
A kézi daruműveletekkel szembeni pontossági előny jelentős. Vizsgálja meg, hogyan viszonyul a két módszer a főbb teljesítményszempontok tekintetében:
| Műveleti szempont | Kézi daru működtetése | Intelligens automatizált darukezelés |
|---|---|---|
| Pozicionálási módszer | Kezelői megítélés, ismételt vizuális korrekciók | Szenzorfúzió lézeres távolságméréssel, kódolókkal és RFID-vel |
| Pontossági szint | Nagy hibák, hajlamos a rossz elhelyezésre | Milliméteres pontosság (±5 mm) kézi beavatkozás nélkül |
| Terhelésstabilitás | Jelentős kilengés, a stabilizációhoz a ciklusidő ~1/3-a szükséges | A lengéscsillapító algoritmusok 85-95%-kal csökkentik a lengés amplitúdóját |
| Következetesség | A kezelő képességeitől függően nagymértékben változó | Magas ismétlési pontosság és szabványosított végrehajtás |
Egy kézi kezelő a látására és a tapasztalatára támaszkodik a terhek pozicionálásakor. Ez a módszer nagy hibákat eredményez. A terhek gyakran rosszul illeszkedve érkeznek meg. Minden korrekció időt vesz igénybe, és meghosszabbítja a ciklust. Az automatikus rendszerrel az érzékelők ±5 milliméterre rögzítik a pozíciót. A teher első próbálkozásra pontosan oda érkezik, ahová kell. A teher lengése a késedelem másik fő forrása. Egy lengő tehernek a teljes ciklusidő körülbelül egyharmadára van szüksége a stabilizáláshoz. Az automatikus egység ezt teljesen csökkenti. A lengésgátló algoritmusai 85-95 százalékkal csökkentik a lengés amplitúdóját.
A rendszer ezt egy olyan módszerrel éri el,többdimenziós pozicionálási megközelítésLézeres távolságmérők mérik az egyes célpontok távolságát. Az abszolút útmérők folyamatosan követik a kocsi és a horog pozícióját. Az RFID-címkék azonosítják az egyes munkadarabokat és azok feldolgozási szakaszát. Ezeket az adatokat intelligens lengéscsillapító algoritmusok táplálják. Ezek az algoritmusok aktívan elnyomják a teher lengését mozgás közben. A rendszer automatikusan navigál, és manuális korrekciók nélkül felismeri a célpontokat.
Kiküszöböli az emberi hibákat és az ismételt beállítási igényeket, amelyek a kézi daruműveletek velejárói. Az automatikus átadóegység szinkronizálja a kemence ürítését, a fürdőbe merítést és a hűtőállomásra történő szállítást. Minden rakomány optimális sebességgel mozog. Minden ciklus ugyanazt a kiszámítható mintát követi. Az áteresztőképesség az üzem első órájától növekszik.
Az áteresztőképességen túl: Biztonság, hűtés és hővisszanyerés
Munkahelyi sérülések csökkentése
A horganyzósor minden kezelője valódi veszélyekkel néz szembe minden műszakban. Olvadt cinkfürdők közelében állnak, amelyek hőmérséklete 450°C felett marad. Nehéz terheket vezetnek láncokkal és horgokkal. Egyetlen csúszás is súlyos égési sérüléseket vagy zúzódásos sérüléseket okozhat. Órákig tartó ismétlődő kézi munka után fáradtság lép fel. A reakcióidő lelassul. A kockázatok minden egyes eltelt órával nőnek.
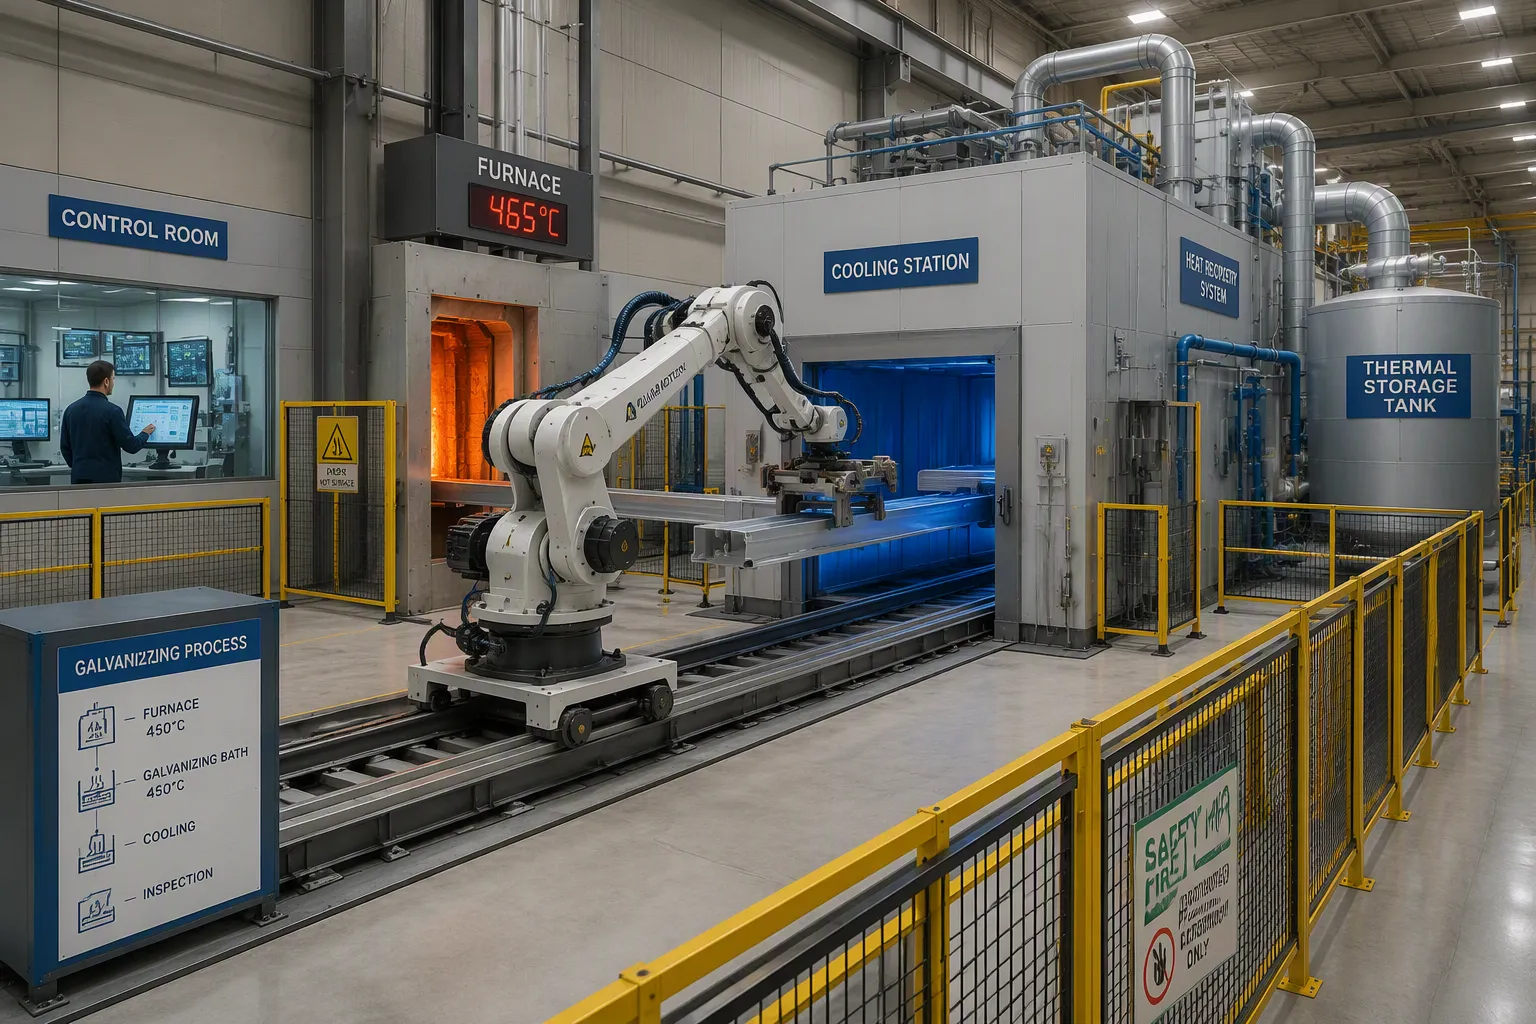
Az automatikus átadóegység eltávolítja a dolgozókat ezekből a veszélyes zónákból. A rendszer minden munkadarabot a kemencéből a fürdőbe, majd a hűtőállomásba mozgat anélkül, hogy emberi kéz lenne a forró fém közelében. A kezelők biztonságos távolságból figyelik a teljes folyamatot az érintőképernyős kezelőfelületen keresztül. Már nem állnak a fürdő mellett vagy a felfüggesztett terhek alatt. Ez a változás kiküszöböli a sérülések elsődleges okait a...horganyzási műveletek.
Az ergonómiai előnyök túlmutatnak az azonnali biztonsági fejlesztéseken. A kézi daruzás arra kényszeríti a kezelőket, hogy minden műszakban csavarodjanak, nyújtózkodjanak és erőlködjenek. Ezek az ismétlődő mozdulatok idővel krónikus hát- és vállsérüléseket okoznak. Az automatikus rendszer ezt a fizikai stresszt ülő megfigyeléssel és alkalmi felügyelettel helyettesíti. A munkavállalók kevésbé fáradtan és kevésbé kitéve a hosszú távú károsodásnak minden műszakban. A kevesebb sérülés csökkenti a munkavállalói kártérítési költségeket és megakadályozza a termelési időkiesést.
Integrált hűtés és energiamegtakarítás
A termék minősége a horganyzás utáni egyenletes hűtéstől függ. Az automatikus átadóegység erre a célra egy külön hűtődobozt tartalmaz. A hűtődoboz szabályozott levegő- és vízáramlást irányít az egyes munkadarabokon, amint azok kilépnek a fürdőből. Ez az egyenletes hűtés megakadályozza a vetemedést, és a bevonat vastagságát minden alkatrészen egyenletesen tartja. A takarólemez az állomások között helyezkedik el, és megakadályozza a hőveszteséget az áthelyezések során. Stabil hőprofilt tart fenn a teljes feldolgozási ciklus alatt.
Egy opcionális hulladékhő-visszanyerő rendszer energiatakarékos funkcióvá alakítja a hűtési folyamatot. A rendszer felfogja a horganyzó sorból származó hőt, és hasznos feladatokhoz irányítja át. A tisztítófolyadékok előmelegíthetők, mielőtt azok a folyamattartályokba kerülnének. Meleg vizet állíthat elő a létesítmény fűtésére vagy egyéb üzemi igényekre. Minden egyes visszanyert hő csökkenti a teljes energiafogyasztást. Ezek a megtakarítások minden termelési műszakra kiterjednek.
A hűtési és hővisszanyerő rendszert a fő érintőképernyős felületen keresztül vezérelheti. A paramétereket távolról is beállíthatja számítógépről vagy mobileszközről. Valós időben figyelheti az energia-visszanyerési arányokat. A rendszer automatikusan egyensúlyba hozza a hűtési minőséget az energiahatékonysággal. Az üzemeltetési költségek csökkennek. A termékminőség magas marad.
Automatikus átadóegység telepítése az üzemében
Integráció meglévő vonalakkal
Nem kell lebontania a jelenlegi horganyzósorát ahhoz, hogy ezt az automatizálást alkalmazza.automatikus átadóegységModuláris kialakítású, amely alkalmazkodik a különféle üzemi elrendezésekhez. Az alapelemek csavarokkal rögzíthetők a meglévő padlóhoz. A szállítószalagot, a hűtődobozt és a forgóhengert a kemence és a fürdő elhelyezkedéséhez igazíthatja. Ez a rugalmasság azt jelenti, hogy a rendszert utólag beépítheti a jelenlegi munkafolyamatába a teljes működés újratervezése helyett.
A telepítés minimális fennakadást okoz. A csapatod előkészíti az alapozást, miközben a gyártósor folyamatosan működik. Az egység előre összeszerelve, szakaszokban érkezik. A csapatod összekapcsolja ezeket a szakaszokat és beköti a vezérlőrendszert. A legtöbb telepítés a tervezett karbantartási időszakon belül befejeződik. A tervezett állásidőn túl nem veszítesz további termelési időt.
A vezérlőrendszer integrálódik a meglévő érzékelőkkel és biztonsági reteszekkel. A paramétereket az érintőképernyős felületen állíthatja be. Az egység kommunikál a kemence vezérlőivel a kisütési időzítés összehangolása érdekében. Ez a szinkronizálás automatikusan megtörténik, miután elvégezte a kezdeti beállításokat.
Karbantartás és kezelői képzés
Karbantartó csapata könnyen szervizelhetőnek fogja találni a rendszert. Az érzékelők és a vezérlőelemek szabványos ipari csatlakozásokat használnak. A legtöbb alkatrészhez speciális szerszámok nélkül is hozzáférhet. A vezérlőrendszer folyamatosan naplózza a teljesítményadatokat. Ezeket az adatokat távolról, számítógépen vagy mobileszközön keresztül tekintheti át. Ez a távoli hozzáférés lehetővé teszi a felmerülő problémák észlelését, mielőtt azok állásidőt okoznának.
Egy tervezett karbantartási program biztosítja az egység biztonságos és megbízható működését. A programnak a következő elemeket kell tartalmaznia:
- Karbantartási és javítási kézikönyvek, amelyek végigvezetik a személyzetet az egyes eljárásokon.
- Ellenőrzőlisták a rutinszerű ellenőrzésekhez és karbantartási feladatokhoz.
- Hibaelhárítást és tesztelést támogató vázlatos és logikai ábrák.
- Világos előírások arra vonatkozóan, hogy mit kell ellenőrizni, mikor kell ellenőrizni, és hogyan kell javítani vagy cserélni az alkatrészeket.
- Alkatrészlista, amely felsorolja az egyes rendszerek szükséges cserealkatrészeit.
A kezelők gyorsan elsajátítják a rendszer használatát. Az érintőképernyős kezelőfelület egyszerű nyelvű utasításokat használ. A legtöbb kezelő egyetlen műszakon belül elsajátítja az alapvető funkciókat. Biztonságos távolságból figyelik a folyamatot, ahelyett, hogy a kád mellett állnának. A képzési program a kezelőfelület olvasására, a riasztásokra való reagálásra és az alapvető hibaelhárítás megértésére összpontosít. A rövid tanulási görbe azt jelenti, hogy a telepítés után szinte azonnal nagyobb áteresztőképességet biztosít.
A manuális szűk keresztmetszeteket szinkronizálttal helyettesítiautomatizált munkafolyamatAz automatikus átadóegység koordinálja a kemencétől a fürdőn át a hűtőállomásig tartó minden mozgást. Az áteresztőképesség már az első műszaktól megnő. A dolgozók biztonságban vannak, távol a forró fémtől és a nehéz terhektől. A hűtődoboz és a hővisszanyerő rendszer csökkenti az energiaszámláit. Együttesen nagyobb termelékenységet, jobb biztonságot és alacsonyabb költségeket ér el.
Ne várja meg a következő leállást a rejtett költségek feltárásával. Végezzen szűk keresztmetszet-felmérést jelenlegi gyártósorán még ma. Kérjen helyszíni felmérést egy kísérleti telepítéshez. Az Ön üzeme megérdemli ezt a megbízható automatizálást.
GYIK
Hogyan javítja az automatikus átviteli egység a termelési sebességet?
A kézi daruműveleteket érzékelővezérelt mozgással váltja fel. A rakományok ±5 milliméteren belül érkeznek meg minden állomásra. Ez kiküszöböli a várakozási időt és az ismételt beállításokat. A gyártósor folyamatosan működik, megállások és indulások késedelmei nélkül.
Integrálható a rendszer a meglévő horganyzó sorommal?
Igen. Az egység moduláris részekből áll, amelyek a jelenlegi padlóra csavarozhatók. Alkalmazkodik a kazán és a fürdőszoba elhelyezkedéséhez. A telepítés a tervezett karbantartási időszakon belül történik.
Milyen képzésre van szüksége a csapatomnak az egység működtetéséhez?
A legtöbb kezelő egy műszak alatt megtanulja az érintőképernyős kezelőfelületet. A rendszer egyszerű nyelvű utasításokat használ. A karbantartó csapat speciális szerszámok nélkül kezeli a szabványos ipari alkatrészeket.
Hogyan csökkenti a hővisszanyerő rendszer az energiaköltségeket?
A rendszer felfogja a horganyzó sorból származó hőt. Ez a visszanyert energia előmelegíti a tisztítófolyadékokat vagy meleg vizet biztosít. A paramétereket az érintőképernyőn vagy távolról vezérelheti.
Biztonságos az automatikus átadóegység a munkavállalók számára?
Eltávolítja a dolgozókat az olvasztott cinkfürdők közelében lévő veszélyes zónákból. A kezelők biztonságos távolságból figyelik az összes mozgást. Ez kiküszöböli az égési és zúzódásos sérülések elsődleges okait.
Közzététel ideje: 2026. szeptember 7.